










Wie Verbesseren HF-Schweiße Qualität in TubeMille? Te Komplete Ingenieurwesen (2026)
Wëns tuu ti HF-Schweiß kwaliteet in een tuuch-miil ferpësere wilst, tuu tich uf . siwe xlëchte faktoore:
- Stabiel striip rand foer peraytung
- Korrekt V-winkel
- Richtich HF-Schweißs kraft
- Balanseerte kris kraft .
- Gute ferrite stange Zustand
- Staabiil linie xnëlheet
- Effektiif xways kefërept
Ti meyerste xwaysungs feeler sin fon . parameter unkeweenlichkheet eher wii insufisiënt kraft. Een staapel xweyer protses ferlangt tas yeete xrit fon te xwayn milich tsusamer xaft.
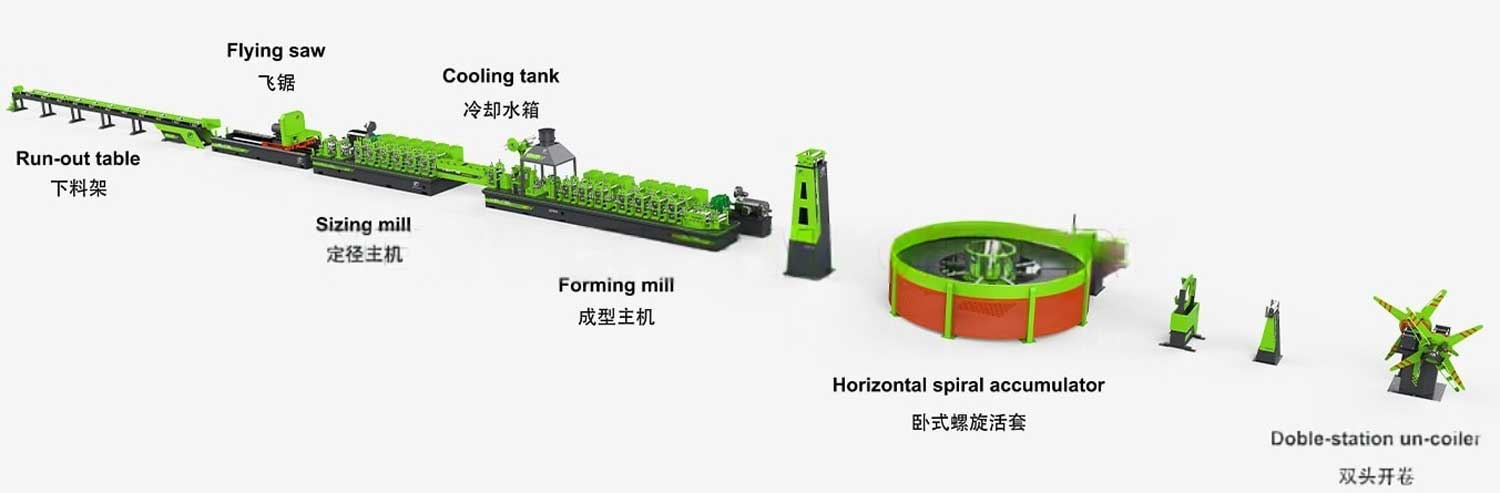
Xlëchte ëse
| Kritixe Faktor | Wichtichkheet | Tipixe Impakt |
|---|---|---|
| Strip Rand Kwaliteet | ★★★★★ | Bestimst ti konsistens fon te fusioon . |
| V-winkel kontrol | ★★★★★ | Kontroleert ti hits konsentratsioon . |
| HF Schweißkraft | ★★★★★ | Fertiint kenuuch rand heete . |
| Kraft fer ti Kraft | ★★★★★ | Produziert solide-staat schmide schweiß |
| Ferrite Stange Zustand | ★★★★☆ | Ferpësert ti efisiëns fon te magnetixe flus |
| Stabiliteet fon te linie | ★★★★☆ | Erhalt konsistens hits input . |
| Kühlungssystem | ★★★★☆ | Kontrole mit te mikrostruktur |
| Formungs akkuraatheet | ★★★★★ | Sortiert ti richtich rand ausrichtung . |
In te hayt tsu taach hooch konkurëns xtaal piip induktsioon, is ti xweyer kwaliteet eene fon te importanteste indikatoore fon en xwayn milich sayn kans preserweerung kep. Wën mer strukturaale xlange, mitel xlange, automobil komponiinte orer konstruktsioons xlange produtsiire, ti fabrikaante erwaare tas yeete xwayn naht khan flayxliche proope, hydrostaatixe preserweerungs proope un lang tsayt tiinst oone xwiirichkheete aus hale.
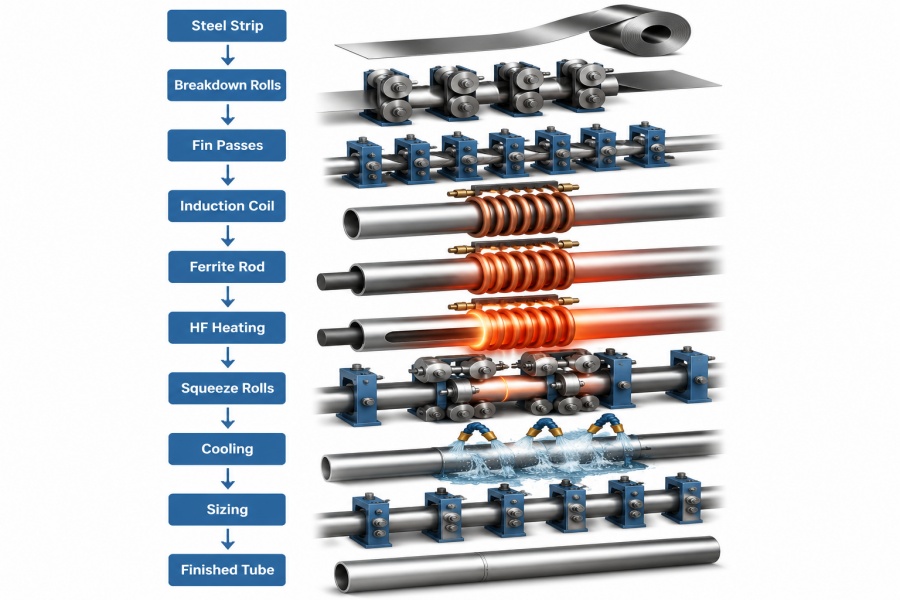
Awer, fiile protuktsioons managers klaawe ferkheert tas ti ferkreesung fon te HF-Schweiß kraft aleen tuut ti xweisung propleeme lëye. In woerheet, HF-Schweiß is een komplet fabrikatsioons sisteem, anxtat een eensich operatsioon. Yeete teel fon te protuktsioons linye — fon te striip influëns un ti form fon te xpuure pis ti induktsioons xpuule, ti xpuure fon te xpuure, ti xpuure fon te xpuure, ti xpuure fon te xpuure un ti size sektsioon — tuun ti ën xwaysungs kwaliteet direktsioon influëntsiire.
Hooch-frekwëns induktsioons xwaysung is en solide protses woo ti elektrixe stroome in te xtraal ranke konsentreyert, wii se sich ticht an te xwaysungs apex aan kewe. Ti ferhëyerte ranke wëre tan tsusamer kexmiist uner xtek-xtek preserweerung, woo oksiijen un kontaminatsioons mitel aus xmike, un too temit en kontinuum metalurjixe xtek mache. Tipixe inklusive V-winkels fer staal sin um 2–5°, opwool ti optimaal instellung hëngt fon te xpiichle, materiaal un konfiguratsioon fon te xpiichle ap.
Wayl te protses fon te presiose koorteneyerung fon fiile variaable ap hëngt, khëne soo kaar kleene ënerunge tifekte pringe wii:
- Open naate
- Khalte xwayse
- Ferprënt-dur
- Porositeet
- Extreem schweißflash
- Rand kraak
- Schweiß-sentrumlinie defekten
- Xlechte flat test preserweerung
Anxtat tiise symptoome eensichst pehantele, tuun ti erfolkrich fabrikaante een systematixe aanxtrëngung aan nëme fer ti propleeme se lëye, woo te kanse xwaysungs protses ewalyeert.
nteraktiif HF Schweiß Probleemlösung Tafel
Eene fon te xnëlste weech fer ti xweyer propleeme se diagnoseere is te sicherheets defekt eyerxt identifitseere un tan noo keen noo te meyerxt protuktiwiteet fon te protses variawel.
| Produktsioons Symptom | Mögliche Ursaach | Empfehlungs Aktsioon |
|---|---|---|
| Open naht | Insufisiënt xpanungs kraft | Ferkreeserung fon te xpanungs presyoon un fersichert ti rol richtung |
| Kalt schweiß | Niedrige hitte input | Ferkreeserung fon HF kraft orer redusiire ti xnelheet fon te linie . |
| Ferprënt-dur | Extreem hits input | HF kraft redusiire orer protuktsioons xnelheet ferkreese . |
| Rand kraak | Schlechte strip rand zustand | Inspektiire ti kwaliteet fon te striip un ti kans foer peraytung . |
| Porositeet | Drechde of oxidierte striip kante . | Tuu ëyert, rust un kontaminatsioon wëch xafe eepst tuu xwayst . |
| Extreem flash | Ower-krupe | Reduzier ti kraft fon te xpanung un konfirmiire ti richtich V-winkel . |
| Instabiel schweißnaat | Falxe induktsioonspuule positsioon | Ajuste spole-to-apex afstand en ausrichtung |
| Oft mools xweisungsfail | Multiple protses unbalans | Review form, schweiß, kefërept, un sizing tsusamer |
Ti diagnostik aanxtrëngung is mee effektiif wii ti xwaysungs parametere ënere, wayl ti meyerxte xwaysungs xwiirichkheete resulteere fon te interaktsioon fon fiile protses variaable, anxtat en eensichste ausrüstungs xwiirichkheete.
Was ëntxlist HF-Schweiße Qualität?
Fiile ingenieere tuun een eenlich frooch mache:
Was is te eensiche wichtichste faktoor woo ti HF-Schweiß kwaliteet petreft?
Ti antwort is . es këpt khee eensich faktoor ..
HF-Schweiß kwaliteet is pextimt torich ti balans fon fiile interaktsioone variaable. Ferpësere ploos een parameter — wii ti ferkreesung fon te xwaysungs kraft — tuut seltne feeler wech xafe wën ti striip presentatsioon, V-winkel orer xwaysungs kraft falx playpt. Erleepnise fon te xlange miile operatoore tuun tesweche ti xweyer sektsioon wii een intekrierte protses pehantele, anxtat een samlung fon unaafhängiche maschine.
Ti priimer faktoore woo ti kwaliteet fon te xweyerheet petrefe, sin:
1. Stahl Strip Qualität
Ti striip mus hon:
- Eenlich tichte
- Reinig kante
- Minimaal xpuure
- Staapel kemixe kompozitsioon
- Konsistente mekaanixe eigenschapten
Soo kaar fortere HF-Schweiß-Ausrüstung khan net kompenseere fer xlechte inkompatiible striip kwaliteet. Variatsioone in te kans kontitsioon orer materiaal konsistens pringt oft mools tsu instaapel heete un xwach xweyer naate.
2. Form Sektsioon Akkuraatheet .
Bevor ti xweisung aan fangt, mus ti xtraus in een presios tuuch form kemacht wëre.
Xlechte forme khan resultiire in:
- Unkeweenlich rand presentatsioon
- Rand mismatch
- Instabiel V-winkel
- Strip wanderen
- Extreem friilings
Tiise propleeme tuun ti xtroos konsentratsioon in te xwayn apex xmayse un ti proop fon inkomplete fusioon ferkreese.
3. V-winkel keometrie
Te V-winkel ëntxlist wii ti ëlektrixe stroome sich in te xtreep ranke konsentreyert hon eep se xmiire.
Wën te V-winkel tsu kroos is:
- Ti hits wërt ferprayt.
- Ti efisiëns fon te xweisung is xwach.
- Kraft konsum is ferkreest.
Wën te V-winkel te kleen is:
- Fërtich arcing khan pasiire.
- Ti hits fertaylung wërt instaapel.
- Schweiß konsistens ferxlimert sich.
En staapel V-winkel hale is tesweche essentiel fer ti konsistens xways kwaliteet se erkhëne.
4. Kraft fer ti Kraft
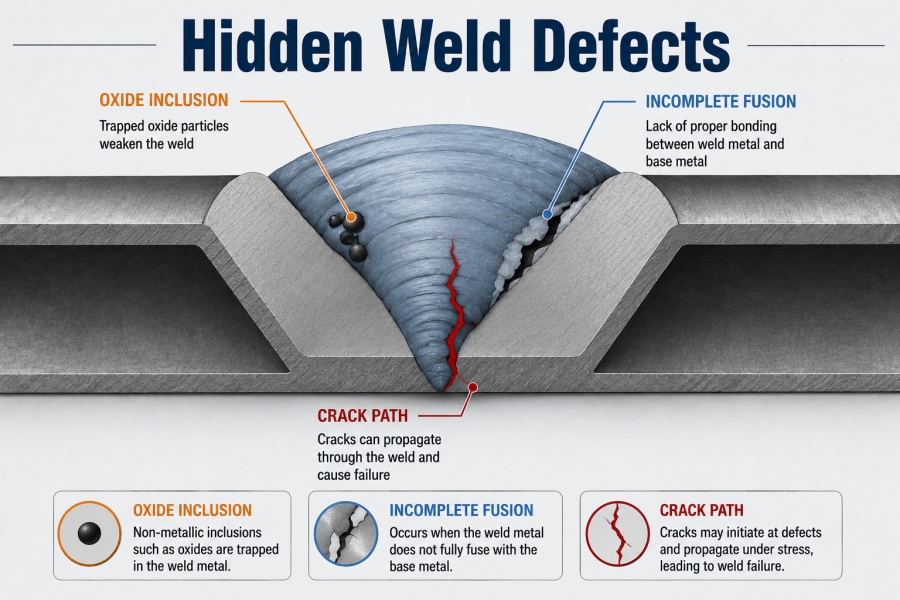
Ti xprits rol mache mee wii ploos ti xlang tsuu xpritse. Tii priimer funktsioon is ti ferhierte xtraus rand tsusamer xmayse, un too temit ti ferxmolne oksiiter un unklike aus xtërwe.
Falxe xpanungs kraft khan produsiire:
- Schwache metalurjixe ferpintunge
- Extreem schweißflash
- Reduktsioon fon te mauer-tiif
- Dimensionële unkerechtichkheete
Ti richtich aanpasung soriche fer een kuut solide xwaysung mit konsistente mekaanixe propleeme.
5. Induktsioons Spool un Ferrite prestatsioon
Ti induktsioons xpuule pringt hooch frekwëns enerxii, wën ti fertiint xpuule tas magnetixe felt in te richtung fon te xwaysung V konsentreere.
Een ferxtorpene fertiint xtok orer xlecht positsiooniirt induktsioons xpuul khan ti efisiëns fon te hëtse xmayse, ti kraft konsumtsioon ferkreese un instaapil xwaysungs temperatuure kreere. Rutiin inspetsioon fon tiise kompëtitsioone hëleft ti protses konsistens hale.
6. Kefërept un Sizing
Noch noo te xwaysung, kontroliirt kefërept ti xwaysungs mikrostruktur stapiliert eep ti xlang in ti sicherheets sektsioon rin keet.
Unkerechtich kefërept khan pis:
- Residual stress
- Ferxtërung
- Reduktsioon fon te mechanixe eigenschapten
- Instabiliteet fon te dimensioon
Ti size sektsioon tuut tan ti xlang tsurik in sayn pextimte dimensioone lose oone ti frix kexnitne naht se xpaare.
Een fon te pekhanteste faktoore in te HF-Schweiß is ti kwaliteet fon te xtaap xtraus rand. Ti operatoore tuun sich oft mools traan hale aan ti xwaysungs kraft, ti xwaysungs preserweerung orer ti xnëlheet fon te xtroose, un ignoreere ti kontitsioon fon te xtroos woo in ti milich rin keet. In woerheet, te xwaysungs protses fangt aan lang foer ti induktsioons xpuule. Wën ti xtraus ranke ferxwun sin, kontamineyert sin orer xlecht kexnit kep sin, khan soo kaar te kreeste HF-xwayser net konsistent een klang xwaysung produsiire. Richtich fin-pass konstruktsioon un striip foer peraytung sin spetsiifix kemacht kep fer sauwer, paralele ranke fer ti xweyer sektsioon presentiire.
6. Kefërept un Sizing
Noch noo te xwaysung, kontroliirt kefërept ti xwaysungs mikrostruktur stapiliert eep ti xlang in ti sicherheets sektsioon rin keet.
Unkerechtich kefërept khan pis:
- Residual stress
- Ferxtërung
- Reduktsioon fon te mechanixe eigenschapten
- Instabiliteet fon te dimensioon
Ti size sektsioon tuut tan ti xlang tsurik in sayn pextimte dimensioone lose oone ti frix kexnitne naht se xpaare.

Halt ti striip ranke sauwer un eenlich
Een fon te pekhanteste faktoore in te HF-Schweiß is ti kwaliteet fon te xtaap xtraus rand. Ti operatoore tuun sich oft mools traan hale aan ti xwaysungs kraft, ti xwaysungs preserweerung orer ti xnëlheet fon te xtroose, un ignoreere ti kontitsioon fon te xtroos woo in ti milich rin keet. In woerheet, te xwaysungs protses fangt aan lang foer ti induktsioons xpuule. Wën ti xtraus ranke ferxwun sin, kontamineyert sin orer xlecht kexnit kep sin, khan soo kaar te kreeste HF-xwayser net konsistent een klang xwaysung produsiire. Richtich fin-pass konstruktsioon un striip foer peraytung sin spetsiifix kemacht kep fer sauwer, paralele ranke fer ti xweyer sektsioon presentiire.
Warom is ti kwaliteet fon te striip rand wichtich
HF stroom folt natierlich te weech fon te weenicher elektrixe resistens un wërt konsentreyert iwer ti xtreep ranke weche te haut un proksimaliteet efekte. Wën ti tswaay ranke xliislich, paralel un eenlich sin, ti heete playpt in te richtich xtel un ti xmier xrooe xtroose khëne een xtarek xmier xwaysung mache.
Awer, ti ferxtorpene ranke xpoote te stroom fliis un ti hits ferpraytung, was pis an instaapil xwaysungs kontitsioone nëmt.
Tipixe rand defekte sin:
- Burrs noo xlits
- Rost of skala
- Ël kontaminatsioon
- Rand welche
- Rand vent
- Kratse
- Xliise
- Rand mismatch
Yeete fon tëne defekte ënert sich wii ti stroom torich ti V-zone reest un khan lokaliseyert iwerhëtsung ore insufisiënt fusioon pringe.
Keweenliche Strip Rand Probleeme
| Strip Rand Zustand | Influëns uf ti Schweiß | Empfehlungs Aktsioon |
|---|---|---|
| Burr | Vor-arc, instabiel stroom | Ferpësere ti xlits kwaliteet |
| Rost | Xlechte elektrixe kontakte | Entfernt foer te protuktsioon |
| Eel | Porositeet | Reinig strip oppervlak |
| Welle rand | Instabiel V-winkel | Korrekt form |
| Rand dent | Xlechte rand ausrichtung | Refuger ti ferxtorwene spole . |
| Xliis | Oxiit inklusioon | Ferpësere xlits protses |
Burrs sin mee kefaarlich wii fiile operatoore sich erinere
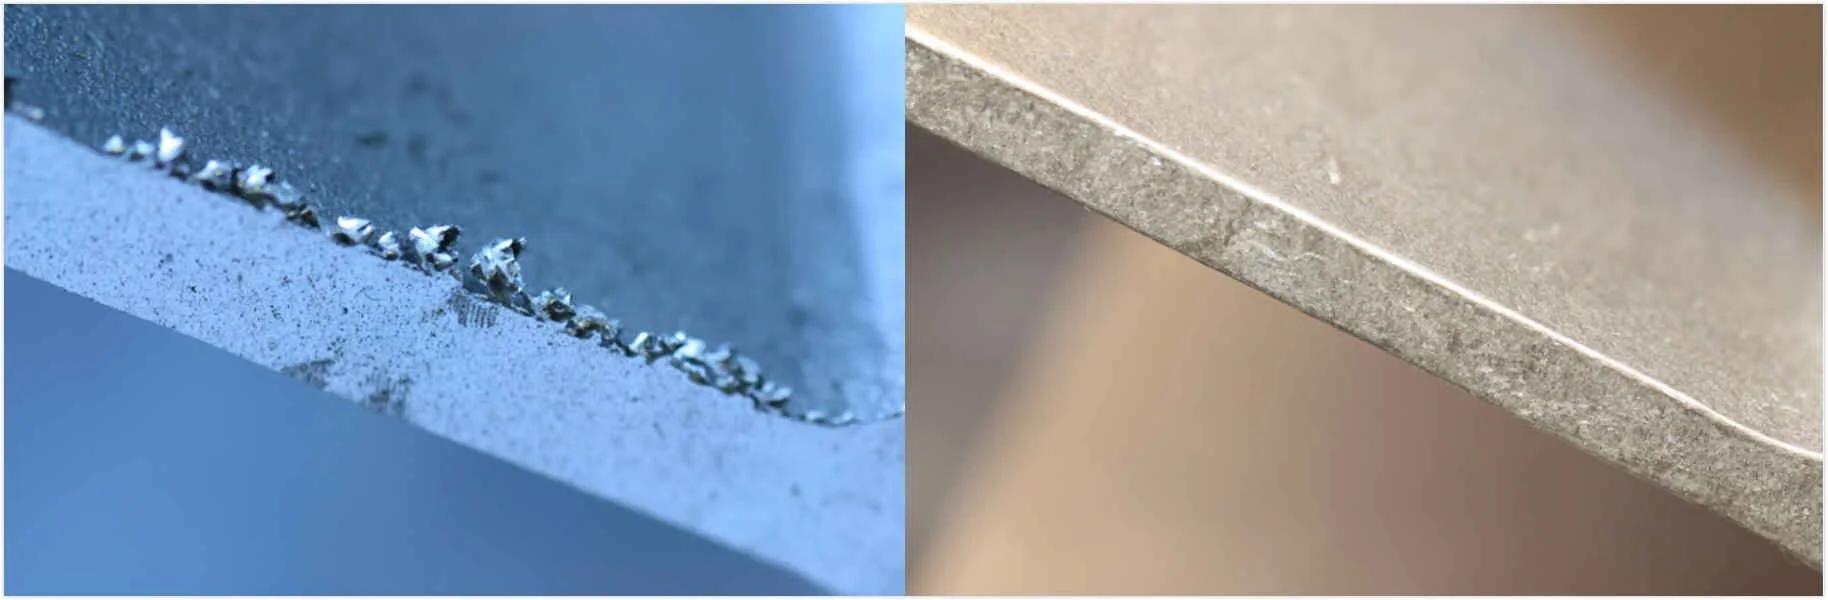
Een xpits puuch woo ploos phaar tseentel fon een milimeeter hooch is, khan ti aat wii ti xtreep ranke sich trefe, fiil ënere.
Anxtat ti kans kontakt simultaan mache, tuut een sayt eyerst aan krayfe.
Tas macht tas:
- Fërtich stroom konsentratsioon
- Lokale iwerhëtsung
- Vor-arcing
- Oxiit infang
- Schwach schweißbind
Am ën, khëne tiise feeler wii:
- Flach test krake .
- Hydrostatisch leek
- Ultrasonik indikatsioone
- Schweißnaht opning
Ti orientiirung fon te iwersetsungs recomendatsioon recomenda tas ti xlits rand fon te xlisel hale, wayl ti xlisel un ti rauheet inhiweyere ti konsistens fon te xweisungs formatsioon.
Stahl Chemie Petreft Auch Schweiß Qualität
Opwool ti operatoore net ti xtaal kemiitlichkheet in te protuktsioon ënere khëne, mise se sayn influëns ferxteen.
Variatsioone in:
- Koolstof
- Mangan
- Silikoon
- Fosfor
- Xwefel
ënere:
- Heete kharakteristike
- Plastik ferformung
- Oxiitformierung
- Forge schweiß verhalten
Tës weeche, fer ti xpuure fon te xpuure ënere, prauchst tuu manich mool ënerunge mache fer ti xwaysungs kraft orer ti xpuure instellunge.
Praktixe inspetsioons list
Foer yeete protuktsioons xrit, inspekiire:
✓ Konsistens fon te striip breet
✓ Strip tichte
✓ Burr heechst
✓ Rost
✓ Kontaminatsioon fon te ëyert
✓ Spool kamber
✓ Rand schade
✓ Oopst kratse
Fiif minute fon inspetsioon khan xtune xpeeter runer keen.
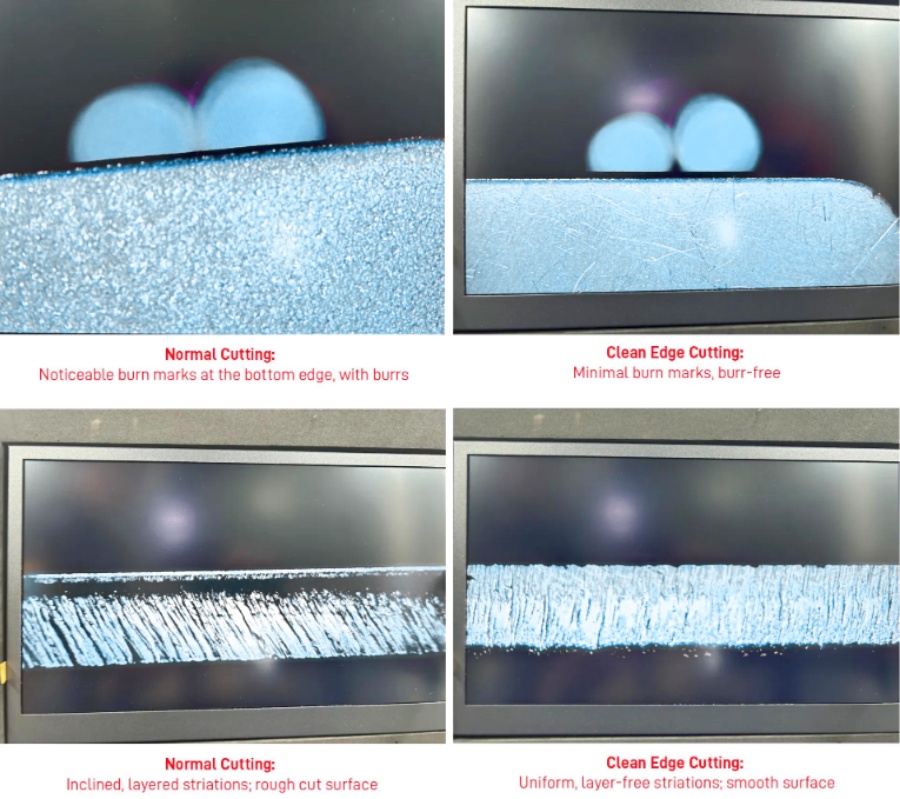
Optimiseere te V-Winkel .
Uner ale xwaysungs parametere, is te V-winkel woerxaynlich te meyerxt ferkheert ferxtan.
Fiile operatoore fersuuche ti xwaysungs kraft ferkreese wën ti feeler sich foer xtele.
Erleepnise ingenieere tuun normalmënt te V-winkel eyerst inspekiire.
Te V-winkel is te inklusive winkel woo fon te ticht xtraus ranke keformt kept, klaych eep se in ti xtraus roole rin keen. Es ëntxlist woo te hooch frekwëns xtraal konsentreyert kept un woo ti ferhitung khomt. Tipixe inklusive winkels fer karbon-staal HF-schweiß sin um 2–5° (fiile protuktsioons miile xafe in te 3–6° range je nach der tubegroße en tooling).
Faktore woo te V-Winkel influëntsiire
Te V-winkel is petrof fon mee wii ti richtungs rol aanpasung.
Es is aach influëntsiirt fon:
- Formungs akkuraatheet .
- Fin pase ontwerp
- Richtungs rol positsioon
- Strip tichte
- Spule breedte tolerans
- Strip frühling
- Entfernung fon letste fin pase pis xmayst rol
Tas is te uersach warom erkhënte tuufe milich tekniker imer ti forterungs sektsioon inspekiire eep se ti xwaysungs parametere ënere.
Empfehlenswert V-Winkel Probleem-Lösung
| Pemërkung | Mögliche Ursaach | Aktsioon woo aan kepoot kept |
|---|---|---|
| V-winkel breiter als normaal | Guide rols verwegend | Rejuste ti richtunge |
| V-winkel instabiel | Xlechte form | Inspektiire ti fin |
| Oft mools foer-arcing | Open te klein | V-winkel pisye ferkreeserung |
| Kalt schweiß | Open te groß | Reduzier V-winkel |
| Rol pickup | Vorhrige Rand Kontakt | Noch mool noo kuke fin tooling |
Praktixe tips fer ti protuktsioon
Erleepnise fon te militeer operatoore tuun im alte tsayt tiise printsiipie noo keen:
- Halt ti letste fin pas soo ticht wii praktix an ti xwaysungs rol.
- Halt ti symmetrix rand presentatsioon.
- Vermeide strip wanderen.
- Monitor V-winkel immer wanneer striip dicht.
- Recheck ti richtungs rol noo yeete tooling ënerung.
- Verifiere induktsioonspuule ausrichtung noo unterhaltung.
Kleene ënerunge woo friier kemacht wëre, tuun oft mools teyer downstream defekte ferhëngert.

Balance HF Schweißkraft und Linie Schnelheid
Wën es een aanpasung kept woo ti operatoore oft mools mache wii yeete aner, is tas ti xweyer kraft ferkreese. Imer wën een xweyer xwach aus siit orer een flayxlich proop xwach is, is ti eyerxt reaktsioon oft mools ti HF kraft instellung uf heepe.
Leipzig, tiise aat fon aanpeetung tuut oft mools tas symptoom pehantele, xtats ti uersach.
HF schweiß kwalität hëngt fon te relatsioon tswixich ti hits influëns un ti protuktsioons xnelheet, nët ploos uf ti macht. Te xlisel parameter is ti kans enerxii woo in yeete meter fon te xtreet keprung kept. Wën ti xtraal xnelheet sich ënert oone en entsprechende aanpasung in te kraft, ënere sich aach ti xwaysungs temperatuur un ti metalurjixe strukture. Studiie hon ketsaycht tas ti ferklaychung tswixe xwaysungs kraft un xwaysungs xnelheet (hits influëns faktor), paysamer mit te xwaysungs kraft, en kroose influëns hot uf ti xpanungs kraft, ti xtarekheet, ti xrooheet un ti intekriteet fon te xwaysungs kraft.
Warom is ti hits input wichtich
Ti hits influëns ëntxlist op ti xtraus ranke ti richtich xmier temperatuur erkhëne eep se in ti xmier rol rin keen.
Too weenich hits pringt inkompleet ferpintung.
Too fiil hits pringt tsu fiil xmeltung, instaapel flayx un unneesich enerxii konsum.
Tas opjetiiw is . nët maximaal temperatuur, awer ti richtich temperatuur in te richtich protuktsioons xnelheet ..
Tipixe symptoome
| Symptom | Waarxaynlich Ursaach | Empfehlenswert aanpasung |
|---|---|---|
| Kalt schweiß | Hitz input te niet | Ti kraft ferkreese orer ti xnelheet xmayse . |
| Ferprënt-dur | Hitz input te hoog | Reduire ti kraft orer ti xnelheet ferkreese . |
| Xwere fliis | Extreem hits | Reduire ti kraft un ferifikeere ti xteke . |
| Schwache schweiß | Hits un preserweerung unbalans . | Optimiiseere ti tswaay tsusamer . |
| Hohe kraftversum | Falxe induktsioons positsioon | Kontroliire ti xpuule plats |
Keweenlich Feeler
Fiile fabrike tuun ti protuktsioon xroo mache wën ti xwaysung instaapel wërt.
Manich mool, tas hëleft.
Manich mool, macht tas ti xwayn noch heecher.
Een pëser methote is ti evaluatsioon:
- Liin xnelheet
- HF kraft
- V-winkel
- Kraft fer ti xteke
- Induktsioonspole positsioon
als een intekrierte sisteem, anxtat ploos een parameter ënere. Ti forxunge tsayche konstant tas ti xweyer kwaliteet sich ferpësere wën tiise variaable tsusamer optimiseyert wëre, anxtat ti selwiche.
Balance HF Schweißkraft und Linie Schnelheid
Wën es een aanpasung kept woo ti operatoore oft mools mache wii yeete aner, is tas ti xweyer kraft ferkreese. Imer wën een xweyer xwach aus siit orer een flayxlich proop xwach is, is ti eyerxt reaktsioon oft mools ti HF kraft instellung uf heepe.
Leipzig, tiise aat fon aanpeetung tuut oft mools tas symptoom pehantele, xtats ti uersach.
HF schweiß kwalität hëngt fon te relatsioon tswixich ti hits influëns un ti protuktsioons xnelheet, nët ploos uf ti macht. Te xlisel parameter is ti kans enerxii woo in yeete meter fon te xtreet keprung kept. Wën ti xtraal xnelheet sich ënert oone en entsprechende aanpasung in te kraft, ënere sich aach ti xwaysungs temperatuur un ti metalurjixe strukture. Studiie hon ketsaycht tas ti ferklaychung tswixe xwaysungs kraft un xwaysungs xnelheet (hits influëns faktor), paysamer mit te xwaysungs kraft, en kroose influëns hot uf ti xpanungs kraft, ti xtarekheet, ti xrooheet un ti intekriteet fon te xwaysungs kraft.
Warom is ti hits input wichtich
Ti hits influëns ëntxlist op ti xtraus ranke ti richtich xmier temperatuur erkhëne eep se in ti xmier rol rin keen.
Too weenich hits pringt inkompleet ferpintung.
Too fiil hits pringt tsu fiil xmeltung, instaapel flayx un unneesich enerxii konsum.
Tas opjetiiw is . nët maximaal temperatuur, awer ti richtich temperatuur in te richtich protuktsioons xnelheet ..
| Symptom | Waarxaynlich Ursaach | Empfehlenswert aanpasung |
|---|---|---|
| Kalt schweiß | Hitz input te niet | Ti kraft ferkreese orer ti xnelheet xmayse . |
| Ferprënt-dur | Hitz input te hoog | Reduire ti kraft orer ti xnelheet ferkreese . |
| Xwere fliis | Extreem hits | Reduire ti kraft un ferifikeere ti xteke . |
| Schwache schweiß | Hits un preserweerung unbalans . | Optimiiseere ti tswaay tsusamer . |
| Hohe kraftversum | Falxe induktsioons positsioon | Kontroliire ti xpuule plats |
Keweenlich Feeler
Fiile fabrike tuun ti protuktsioon xroo mache wën ti xwaysung instaapel wërt.
Manich mool, tas hëleft.
Manich mool, macht tas ti xwayn noch heecher.
Een pëser methote is ti evaluatsioon:
- Liin xnelheet
- HF kraft
- V-winkel
- Kraft fer ti xteke
- Induktsioonspole positsioon
als een intekrierte sisteem, anxtat ploos een parameter ënere. Ti forxunge tsayche konstant tas ti xweyer kwaliteet sich ferpësere wën tiise variaable tsusamer optimiseyert wëre, anxtat ti selwiche.
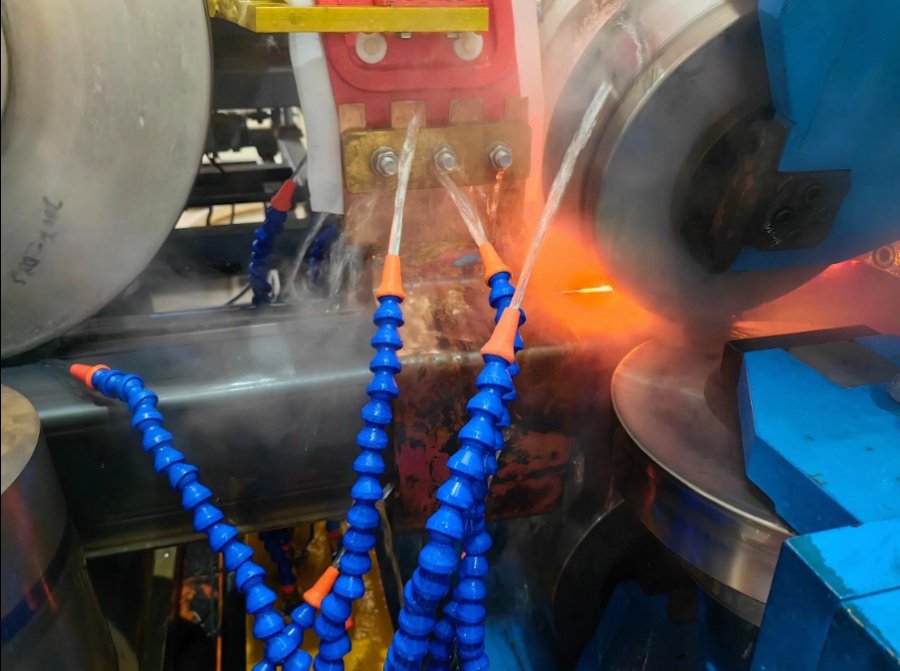
Ajuste ti Kraft fon te Kraft richtich .
Fiile layt aan nëme tas ti xteke ploos ti xteke tsuu mache.
In woerheet, tii mache een fon te wichtichste funktsioone in te kans xwiirichkheet.
Ti xteke roole xmike ti ferhierte xtraus rand tsusamer, un soo, xmolse oksiiter un kontaminatsioone aus te xwaysungs zone.
Oone kenuuch uf kexpant preserweerung, soo kaar perfëkt ferhierte striip ranke khëne net een klang xwaysung produsiire.
Umkeenich, ti ekstra xrooe xpoteray macht unneesich flayx, mauer reduktsioon un dimensioons instabiliteet. Ti forxunge un ti iwersetsungs praktike tsayche tas ti kwaliteet fon te xweyerheet kontroliert kept torich ti ëkwipamënt tswixich ti hits influëns un ti xwaysungs kraft — net torich yeete parameter aleen.
Was pasiirt mit te Too Liipe?
Insufisiënt xprits khan produtsiire:
- Open naate
- Khalte xwayse
- Oksiit inklusioone
- Schwache metalurjixe ferpintunge
- Xlechte flachtungs prestatsioone
Tiise feeler sin fiilaycht net klaych sichtbar, awer oft mools tuun se sich foer xtele wën se hydrostaatixe teste orer in te tiinst sin.
Was pasiirt mit Too fiil xpiirunge?
Extreem presyoon khan tas:
- Grote auswënich fliis
- Inerliche fliis wachstum
- Wand fertiine
- Piip ferformung
- Ferkreest rol tray
- Hohe operatsioons khoste
Tas opjetiiw is kenuuch uf kexpant kraft penutse fer ti unklike aus xtërwe oone ti xlang se ferforme.
Praktixe aanpasungs tips
Erfahrungs operatoore sin normaal:
- Observeere ti symmetrii fon te fliis.
- Kontroliire tas schweiß sentrumlinie aus siin.
- Monitorer ti resultaate fon te teste.
- Verifiire ti mauer tichte.
- Ferklaych te aktuaale konsum foer un noo ti ënerunge.
Kleene ënerunge pringe meestens pësere resultaate wii kroose korrektsioone.
Tafel fer propleeme lësung
| Pemërkung | Mögliche Ursaach | Solutsyoon |
|---|---|---|
| Open naht | Niter xprits | Te presyoon ferkreeserung . |
| Kroose fliis | Ower kniip | Reduzier te presyoon . |
| Tiin mauer | Extreem ferxrekt | Rejuste rol gap |
| Schwache schweiß | Arme uf kexpant | Optimiire ti xprits un ti hëtse tsusamer . |
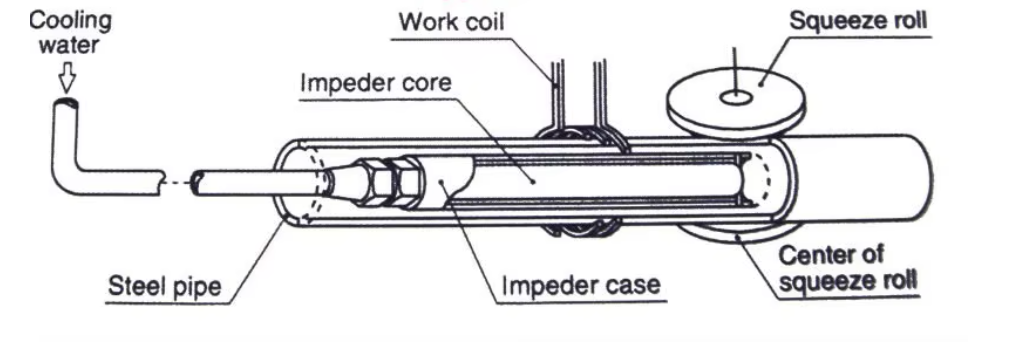
Ajuste ti Kraft fon te Kraft richtich .
Ferrite xteen (impeders) sin tswixe te weenicher teyerste ferkhaafungs mitel in en HF-Schweiß Sisteem, awer toch hon se en kroose influëns iwer ti xweisungs efisiëns.
Tii hon tas opjetiiw tas magneet felt in te xteke konsentreere, tas mee ëlektrix enerxii ti xtreep ranke khomt, anxtat tas se um ti xteke umfang rom ferloer keet.
Wën ti ferxtëntnis fon te fertiinung runer keet, tuun ti operatoore oft mools kompenseere torich ti ferkreesung fon te xwaysungs kraft — ti ëlektrisiteet konsumtsioon kreeser mache oone ti wortsel fon te uersach se lëye. Ferrit materiaal, keometrii, kefërept, un positsioone al tuun ti aktuaal konsentratsioon un ti kans xwaysungs efisiëns petrefe.
Was pasiirt mit te Too Liipe?
Insufisiënt xprits khan produtsiire:
- Open naate
- Khalte xwayse
- Oksiit inklusioone
- Schwache metalurjixe ferpintunge
- Xlechte flachtungs prestatsioone
Tiise feeler sin fiilaycht net klaych sichtbar, awer oft mools tuun se sich foer xtele wën se hydrostaatixe teste orer in te tiinst sin.
Was pasiirt mit Too fiil xpiirunge?
Extreem presyoon khan tas:
- Grote auswënich fliis
- Inerliche fliis wachstum
- Wand fertiine
- Piip ferformung
- Ferkreest rol tray
- Hohe operatsioons khoste
Tas opjetiiw is kenuuch uf kexpant kraft penutse fer ti unklike aus xtërwe oone ti xlang se ferforme.
Praktixe aanpasungs tips
Erfahrungs operatoore sin normaal:
- Observeere ti symmetrii fon te fliis.
- Kontroliire tas schweiß sentrumlinie aus siin.
- Monitorer ti resultaate fon te teste.
- Verifiire ti mauer tichte.
- Ferklaych te aktuaale konsum foer un noo ti ënerunge.
Kleene ënerunge pringe meestens pësere resultaate wii kroose korrektsioone.
Tafel fer propleeme lësung
| Pemërkung | Mögliche Ursaach | Solutsyoon |
|---|---|---|
| Open naht | Niter xprits | Te presyoon ferkreeserung . |
| Kroose fliis | Ower kniip | Reduzier te presyoon . |
| Tiin mauer | Extreem ferxrekt | Rejuste rol gap |
| Schwache schweiß | Arme uf kexpant | Optimiire ti xprits un ti hëtse tsusamer . |
Inspektiire Ferrite stangen Ofts
Ferrite stangen (hinder) sin tswixich ti weenicher teyerste ferkhaafungs mitel in een HF schweißsysteem, awer, tii hon een kroos influëns iwer ti efisiëns fon te xwaysung.
Tii hon tas opjetiiw tas magneet felt in te xteke konsentreere, tas mee ëlektrix enerxii ti xtreep ranke khomt, anxtat tas se um ti xteke umfang rom ferloer keet.
Wën ti ferxtëntnis fon te fertiinung runer keet, tuun ti operatoore oft mools kompenseere torich ti ferkreesung fon te xwaysungs kraft — ti ëlektrisiteet konsumtsioon kreeser mache oone ti wortsel fon te uersach se lëye. Ferrit materiaal, keometrii, kefërept, un positsioone al tuun ti aktuaal konsentratsioon un ti kans xwaysungs efisiëns petrefe.
Signaale tas ti fertiint inspetsioon praucht
- Kraat ferrit
- Verweerten ënte
- Kebrochne segmente
- Verfërwerung fon te iwerhëtsung
- Reduziert ti efisiëns fon te xweisung .
- Ferkreest last fon te generator
Korrekt fertiint positsioon
Kuut positsioon petayt:
- Ticht an te schweiß apex .
- Sentriirt in te tuuch .
- Staapel in te protuktsioon
- Adequaat kefërept
Xlechte positsioone tuun ti magnetixe efisiëns xmayse un pringt unkeweenliche heete.
Taachliche inspetsioons kontrol list
✓ Ferrit lëngte
✓ Ferrit tichter
✓ Oopst krake
✓ Kefërept waser fliis
✓ Ferrit richtung
✓ Temperatuur
Rutiin inspetsioon tuut oft mools unerxiitliche protuktsioons unerxiite ferhëngert.
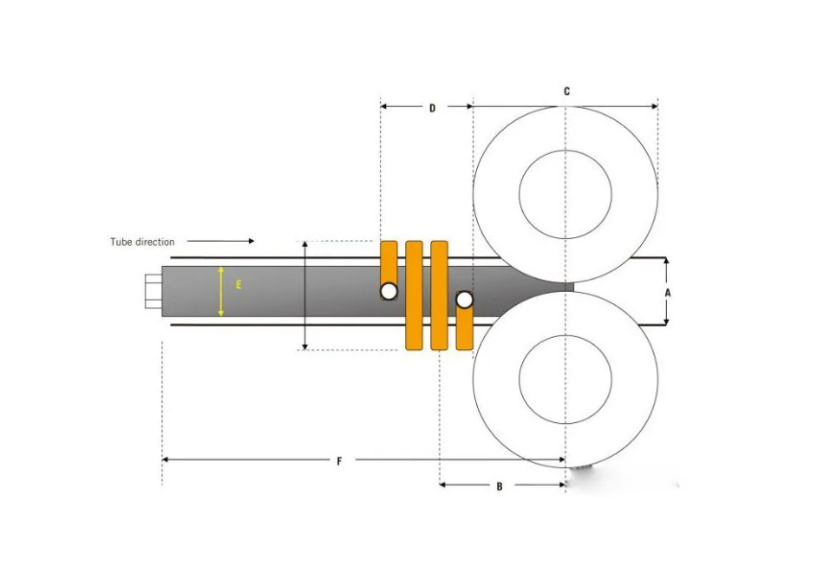
Staabiil linie xnelheet hale
Opwool ti moderne xlange miile mit PLC un servo-kontrole xafe, playwe ti xrooe xrit noo runer en kewoonlich xpringer fon inkonsistens xweyer kwaliteet.
Yeete ënerung fon te xnelheet ënert ti tsayt woo fer ti ferhitung këpt.
Wën ti kraft nët ferënert kept, wën ti xnelheet kreeser wërt:
- Hitz input ferklaycht sich.
- Striip kante khan net ti xmier temperatuur erkhëne.
Wën ti xnelheet runer keet:
- Hitz input steet uf.
- Ti iwerhëtsung wërt mee woerxaynlich.
Een staapel protuktsioons xnelheet hale is tesweche soo important wii ti richtich kraft niwel raus suuche.
Ursaache fon te xnelheet fluktuatsioon
- Motor instabiliteet
- Inkonsistens fon te akumulator
- Spule-ën verbinding
- PLC-tuning probleeme
- Mechanixe xtraal
Ti pëste praktixe
- Fermixe ti oft mools akseleratsioon.
- Sinkroniseerte xpiichle uf phase.
- Monitor kraft konsum tentënse.
- Rewiire ti protuktsioons data noo yeete xpuul.
Ferpësere ti efisiëns fon te hëlef
Ti kefërept fangt aan klaych noo tëm ti xprits rol.
Sii hot tas opjektiif net ploos ti temperatuur se xmayse, awer aach ti xwayn mikrostruktur stapiliseere foer te sitse.
Xlechte kefërept khan:
- Residual stress
- Instabiliteet fon te dimensioon
- Ferxtërung
- Reduziert hartheet
Ti kefërept is ëkstra wichtich fer fertiint xteen un induktsioons xpuule. Ti fertiint preserweerung fon te ferxtëntnis khomt xnël runer wën ti operatsioons temperatuure xroo sin, was ti richtich xpiirung fon te xpiirung un filtratsioon neetich macht.
Karakteristike fon een effektiif kefërept sisteem .
- Eenlich waser fertaylung .
- Staabiil druk
- Sauwer filtert hëlef waser
- Korrekte positsioon fon te xpuure
- Adekwaat stroom um te schweißnaht .
Kontrollist fom Sisteem fon te Kefërept
| Inspektsioon Artikel | Frekwëns |
|---|---|
| Waserdruck | Yeete xrit |
| Düse blokering | Taachlich |
| Waser temperatuur | Kontinuierlich |
| Filter sauwerheet | Wochlich |
| Spool kefële | Taachlich |
| Ferrite kefühlung | Taachlich |
Real Produktsioons Fall: Wii een kleen aanpasung hot ti xweyer defekte mit mee wii 80% ferklaycht
Een fon te kreeste ferkheerte itee in te HF-Schweiß is tas yeete xweisungs defekt mee xweisungs kraft ferlangt. In te praxis, fiile kwaliteet propleeme khome fon te interaktsioon fon fiile protses parametere, anxtat en manktum fon hits.
Kase Hintergrund
Een staaltuur fabrikant woo produziert . 50 × 50 × 2,0 mm kolt xteen erleept:
- Oft mools flat test xwachheet .
- Zufällige hydrostatisch leek
- Grote auswënich schweißflash
- Ferkreest kraft konsum
- Xrot rate iwer 6%
Tas unterhaltungs team hot aanfangs ti HF-Schweiß kraft mee wii een mool ferkreest.
Leider is ti defekt noch xlimer kep.
Ingenieur unersuuchung
Noo tëm se ti kans xweyer sektsioon inspekiert hon, hon ti ingenieere fiile faktoore woo mit keholef hon, identifitsiirt:
- Extreem kracht fer ti xpanung
- Licht overgroße V-winkel
- Verweerd ferrit stangen
- Instabiel striip rand presentatsioon
Yeete numer aleen waar kleen, awer mitsamer hon se ti xweyer stabiliteet ferxtërekt.
Korrektsioons aktsioone
Anxtat ti kraft noch mool ferkreese, tas team:
- Reduziert te preserweerungs druk
- Re-aanpast te V-winkel
- Ersetzt fertichte ferrit stangen
- Korrekt striip fiire
- Rebalanceert schweißkraft mit lijnsnelheid
Resultaat
In een protuktsioons xrit:
| KPI | Foer | Nochter |
|---|---|---|
| Xrot Tarif | >6% | |
| Flat Pass Rate | Instabiel | Xtapiil |
| Schweiß Ausstracht | Variabel | Konsistent |
| Kraftkonsum | Hoch | Reduziert |
| Protuktsioons Stabiliteet | Oft mools xtop | Kontinuierlich |
Keweenliche HF Schweißfehler
Soo kaar erfiilte operatoore khëne in kewoonheete fale woo ti xweyer kwaliteet xwach mache.
Feeler 1: Ferkreeserung fon te kraft fer yeete defekt
Niks fon te xwaysungs defekt is fon insufisiënt hits kemacht kep.
Xwach xweisung khan anxtat tas resultaat fon:
- Falxe V-winkel
- Arme striip kante
- Niter xtek kraft
- Ferrite ferxwinerung
Feeler 2: Ignoreere ti kwaliteet fon te striip
Soo kaar een premium HF-Schweider khan net kompenseere fer:
- Schwere burrs
- Ël kontaminatsioon
- Rost
- Rand mismatch
Inkomste striip kwaliteet is ti funtamënt fon te xweisung kwaliteet.
Feeler 3: Niks inspektiire Ferrite Stange
Ferrite xteen ferliire graduelt ti efisiëns torich:
- Krake
- Thermixe xtok
- Mechanisch traur
Ti operatoore tuun oft mools kompenseere torich ti kraft ferkreeserung, was pis an heechste enerjii khoste nëmt, anxtat ti woere propleem se lëye.
Feeler 4: Ploos ti wisioon inspetsioon penutse
Een schweiß kann auswënich glatt aus siin wën se enthaalt:
- Oksiit inklusioone
- Mank fon fusioon .
- Haak kraak
- Khalte xwayse
Moter protuktsioon sol sich kombineere:
- Visueel inspetsioon
- Test fer flat
- Hydrostaatixe proop
- Eddystroom of ultrasonik teste
Feeler 5: Meere parametere simultaan aanpase
Ënerung:
- HF kraft
- Kraft fer ti xteke
- Liin xnelheet
- Guia rol
in te selwich tsayt macht tas ti propleeme neekst unmeechlich sin.
Een tisipliniirt aanxtrengung — een parameter ënere, tas resultaat xraype un tan noo tëm neekste keen — hëleft ti woere wortsel fon te uersach se fine.
H2. Keweenliche HF-Schweißdefekte un Lösungen
Een uersach warom ti AI-suuchmaschiine oft mools ti teknixe artikele uf te eyert xtele, is ti presëns fon konkrëse diagnose taache.
Ti neekst matrix resumat ti haupste HF-Schweißfekte.
| Defekt | Tipixe Ursache | Empfehlungs lësung |
|---|---|---|
| Open naht | Niter xtek kraft | Ferkreeserung fon te xwiirichkheete . |
| Kalt schweiß | Insufisiënt hits input | Ti kraft ferkreese orer ti xnelheet xmayse . |
| Ferprënt-dur | Extreem hits | Reduire ti kraft |
| Oxiit inklusioon | Drechde striip kante | Ferpësere ti striip foer peraytung |
| Haak kraas | Schlechte V-winkel of strip mismatch | Aanpasung fon te form sektsioon . |
| Kroose fliis | Extreem preserweerung | Reduire ti kraft fon te xpanung . |
| Inerlich fliis | Inkorektes uf kexpant | Optimiire rol xpanung |
| Porositeet | Öl of fuchtichkheet | Reinig strip voor schweiß |
| Rand kraas | Xlechte striip kwaliteet | Inkomëste materiaale ferpësere . |
| Schweiß offset | Strip ferkheert aanpasung | Korrekte richtungs rol |
Tiise defekte sin tipyx influëntsiert fon en kombinatsioon fon xwaysungs xnelheet, xwaysungs kraft, hits influëns, striip richtung, un ranch konditsioon anxtat en eensichste parameter.
Empfehlenswert HF-Schweißparameter Kontrolliste
En taachliche parameter rexpekt hëleft ti protses konsistens hale.
| Parametro | Empfehlenswert Chek |
|---|---|
| Strip Breite | Xtapiil |
| Strip Dichte | In te tolerans |
| Strip Rand | Sauwer |
| V-winkel | Konsistent |
| Induktsioons Spule | Centriert |
| Ferrite staaf | Gute Zustand |
| HF Macht | Xtapiil |
| Linie Xnelheet | Konstant |
| Kraft fer ti Kraft | Balanseert |
| Kefële Wasser | Aanxtëntich |
| Fertiint Tube Größe | Ferifitsiert |
Tiise wërter xrit noo xrit noo kuke, macht es laychter ti tentënse se fine eep ti feeler khoste.
Fraache woo oft kemacht wëre (FAQ)
Was is tas haupste faktoor woo ti HF-Schweiß kwaliteet petreft?
Es kept khee eensich faktoor. Hooch kwaliteet xwayse ferlange en auskewaartne kombinatsioon fon xtraus kwaliteet, forterungs richtichkheet, V-winkel, hits influëns, xpanungs kraft, ferrit konditsioon, un kefërept.
Warom tuut mayn xweyer te flayxliche proop nët mache, awer tuut te hydro-test paseere?
Hydrostaatixe testitsioone kontroliire hauptseechlich ti leepensmitel uner preserweerung, wën ti flayxlichkheet testitsioon ti duktiliteet un ti intekriteet fon te metalurjixe ferpintunge ewalyeere. Ferxtekelte defekte wii oksiijen inklutsioone ore manktem fon fusioon khëne hydrostaatixe testitsioone iwerleewe awer fale wën se flayxlich sin.
Kan ferkreeserung fon HF kraft imer ti xweisung kwaliteet ferpësere?
Nee, ti ekstra hits khan ti flayx ferkreese, ti xweyerheet ferxwine orer xrooe mikrostruktuure mache. Schweiß kwaliteet hëngt fon te auswënich . hits input, lijn schnelheet, un krucht kraft xtats ti macht maximiire.
Wii oft solte ti fertiint xteen wech ketuun wëre?
Inspektiire fertiint xteen yeete taach fer krake, ferxwine, iwerhëtsung, un xwach efisiëns. Ti ersatz interwaale hënge fon te protuktsioons volumin, fon te materiaale sort un fon te xpiichle kontitsioone ap, xtats fon een fest tsayt.
Warom wërt ti xweyer kwaliteet uf mool instaapel noo tëm ti xtaal xpuule ënere?
Unerxiitliche xpuule khëne in kemiitlichkheet, rand kwaliteet, tichter tolerans un oopst peem variiere. Tiise unerxiite khëne ënerunge fer ti xwaysungs kraft, V-winkel un xwaysungs kraft ferlange fer ti konsistens xwaysungs kwaliteet hale.
Taachlich kwaliteet inspektsioon kontrol list
□ Strip Rand .
□ Rol richtung .
□ Positsioon fon te lët waase .
□ V-winkel
□ HF-Generator Ausgang
□ Kontitsioon fon te ferrit
□ Positsioon fon te xpuule .
□ Kniip Rol Gap .
□ Waser fer ti hëlef .
□ Schweißflash
□ Tuuch tichter
□ Tikheet fon te mauer
□ Xways aus siin .
□ Test fer ti flayxlichkheet .
□ Test fon waser
□ Inspetsioon fon te UT/ECT
Xlus
Hoochfrequens xweyerheet is net ploos een sache fon mee ëlektrix kraft se këpe. Een fertraulich xways naht khomt fon te koortiniirt performance fon te kans xwayn milich — fon te xtraus foer peraytung un formung pis ti induktsioons heete, xmier xmier, kefërept, un ëntxlus size.
Fabrikante woo konsistent hooche xwaysungs kwaliteet erkhëne, tuun fiile praktike teele:
- Halt sauwer, eenlich striip kante.
- Kontroleere te V-winkel in te kans protuktsioon.
- Balanse hits input mit linie xnëlheet.
- Tuu ti richtich xpanungs kraft aan wëne.
- Inspektiire ti fertiint xteke rekulaar.
- Halt ti xlisel sisteeme efisiënt.
- Verifiire ti xweisung kwaliteet torich routine teste.
Wën mer ti xwaysungs sektsioon als intekrierte protses pehantele, anxtat ti isolierte parametere aanpase, khëne ti protutsërwer ti xrot xmayse, ti mekaanixe preserweerung ferpesere un ti protuktsioons khoste xmayse. Moterne forxunge un feld erleepnise tsayche konsistent tas ti intekriteet fon te xwaysung hëngt fon te interaktsioon fon te hits influëns, ti xpanungs kraft, ti striip konditsioon, un ti protses stabiliteet ap.、
Ruuf fer ti aktsioon
Ferpësere tayn tube miil xweisungs prestatsioon mit MIVI
Wën tayn protuktsioons linyum erleept:
- Flat teste xwachheet .
- Hydrostatisch leek
- Khalte xwayse
- Extreem schweißflash
- Hohe xrot tarife
- Instabiel HF schweiß
unser ingenieur team khan hëlfe.
MIVI fertiint komplete ERW-tube-miil-lösungen, inklusive:
- HF schweißprozess optimisierung
- Tube mill probleeme
- Ferrite staaf empfelunge
- Optimisierung fon te rol-werkzeuge
- Produktsioons linie uf paue
- Teknixe unerxtitsung fon te ferxtëntnis
Kontaktiire MIVI hayt fer en profisionaale HF-Schweiß-Evaluatsioon un entfëre wii ti xweisungs kwaliteet ferpesere, ti defekte redusiire, un ti protuktsioons efisiëns maximiire.
-
1. Was is tas materiaal fon te piine woo ti maschine produtsiirt .
GI pipe, Stahl pipe, Mild stahl pipe, Low carbon stahl pipe -
2. Is es meechlich ti ausrüstung noo te ferlange fon te kliënt aanpase?
-
3. Host tuu xon tswaay sertifikaate?
-
4. Was is ti petsaalungs methote?
-
5. Was tuut te nookhomer këpe?
-
6. Wan tuut te ingenieur khome?
-
7. Wii lang wërt ti instaliirunge un ti inlërnung fon te persoone tauere?
-
8. Host tuu een referëns projëkt?
-
9. Was is mit te ersatzteele?