











Macht vs Kraft in ERW-Schweißen: Finden den richtige Balans voor Stabiel Tube Produktsioon
Introtutsyoon
Wën teyer kenuuch tsayt um en ERW-tube-miil rom fertraut hot, wist teyer tas ti xweyer propleeme seltener oone waarnung khome.
Normaalwayse, sin ti ëyerste xrite kleen.
Een paar unkeweenliche funke in te ticht fon te V-punkt.
Een tikje schwerer burr.
Vielleicht siit ti farwe fon te xwaysung anerxter aus wii normaal.
Am aanfang, tuut ti protuktsioon wayter keen.
Tan, fange propleeme aan sich se tsayche.
Hydro-teste fangt aan se xpiire.
Flach krake xteen uf.
Manich mool, tuut ti xwayn unerxtitsung uf mache.
Wën tas pasiirt, tuun fiile operatoore klaych ti HF-Schweizer kuke.
Tii tuun ti kraft instellunge kontroliire.
Tii tuun ti frekwëns aanpase.
Ëtliche tuun soo kaar ti kraft ferkreese, un hofe tas mee hits tas propleem lëye tuut.
Manich mool, tas hëleft.
Fiil mools, is tas nët soo.
In woerheet, noo tëm mer mit fiile xpiichle fabrikante kexaft hon, tuut een musterum sich imer noch foer xtele: tas woere propleem is net imer ti xweyer kraft.
Ganz oft, khomt es fon instaapel xpanungs kraft.
Tës weeche, is tas ferxteen fon te relatsioon tswixich ti xwaysungs kraft un ti ERW-xpanungs kraft soo wichtich.
Too weenich xrooe kraft macht xwach ferpintung.
Too fiil xrooe kraft macht ekstra xrooe xpoteray, rol xpoteray un instaapel xweisungs naate.
Ti pëste xweyer kwaliteet khomt fon te ëkiliiprum — net ploos fon te heechste kraft orer fon te heechste presyoon.
Tas is hauptseechlich woer in te hooch xnelheet fon te karbon xteen piip protuktsioon, woo kleene parametere ënerunge xnël ti xweyer stabiliteet petrefe khëne.
Pay MIVI-Tube-Maschine, unsere ingenieere siin oft mools tas ti kliënte sich fiil mit te eletrixe parametere khimere, wën se ti mekaanixe instabiliteet in te xteke sektsioon iwer kuke.
Tas is meechlich woo tas ferxtekelte propleem aan fangt.
Xnël Antwort Tafel
| Kontitsyoon | Keweenlich propleem | Protuktsioons Resultaat |
|---|---|---|
| Macht te hooch | Ëwerhëtse | Ferbrant schweiß |
| Krucht kraft te niter | Schwache schmie | Kalt schweiß |
| Krës kraft te hooch . | Extreem ferxrekt | Grote burr |
| Parametere woo aus kewaart hon | Staabiil xweisung | Stark schweiß |
Warom mee xweisungs kraft nët imer ti xweisungsprobleeme lëye
Eene fon te pekhanteste feeler in te ERW-Protuktsioon is ti aan nëmung tas ti xwach xweyerheet imer net kenuuch kraft petayt.
Tas klingt logisch.
Wën ti xwaysung nët xtarek kenuuch is, tuu mee kraft hiner lose.
Awer ti protuktsioon funktsiooniirt net imer soo.
Meyer hon fiile kexichte kesiin woo ti kraft woo sich ferkreest hot, hot ti xweyerheet wërklich weenicher staapil kemacht.
Een kliënt hot een mool xwach xweyer kraft uf een kolt xtaal tuuch linie kexprooch. Iire eyerxte reaktsioon waar HF ausxtëlung uf heepe.
Am aanfang, sin ti funke mee sichtbar kep.
Ti xweyer zone hot mee hëyer aus kesiin.
Tas ales waar pëser aus kesiin.
Phaar xtune tëm noo, is te burr kreeser kep. Schweiß verfähring ferkreest. Hydro test fail is mee oft kep.
Tas propleem waar nët te manktum fon te hits.
Es waar tsu fiil hits.
Meyer spetsiifix, tsu fiil hits in te V-area rin keet, eep ti striip ranke ti richtich xpanung erkhëne.
Tas ënert sich ales.
Anxtat ti kontroliirt xmier xwayse, wëre ti striip ranke iwerhëyert. Extreem oxidatsioon pasiirt, un te ferxmolne metaal fangt aan aus se xmayse eep ti xteke ti kanse ranke richtich tsusamer xmayse khëne.
Tas macht normalmënt instaapel xwaysungs kewoonheete.
Keweenliche symptoome sin:
- Kroose unregelmäßige funke
- Ferbrant schweißnaat
- Extreem auswënich burr
- Xwere oxidatsioon
- Rauwe schweißperle
Wën tiise symptoome sich foer xtele, ti kraft woo noch mee ferkreest kept, tuut ti situatsioon meechlich mache.
Keweenliche Probleeme woo fon te ekstra xweyer kraft kemacht wëre
| Symptom | Waarxaynlich Ursaach | Resultaat |
|---|---|---|
| Kroose funke | Ëwerhëtse | Instabiel xweisung |
| Ferbrant naacht | Ekstra kraft | Schwache schweiß |
| Oxidatsioon | Extreem hits | Xlechte ferpintung |
| Schwere burr | Xlechte hits balans | Materiaal ferxwine |
Een aner sache is tas ti ekstra macht oft mools tas woere propleem ferxtekelt.
Tsum payxpiil:
- Arme V-winkel
- Verweern kniiprolle
- Unkerechtich spole positsioon
- Schwach impeder preserweerung
Ti operatoore khëne fiilaycht tenke tas se tas propleem kelos hon torich ti kraft ferkreese.
In woerheet, hon se ploos ti wortsel fon te uersach maskeriert.
Fërtich orer xpeeter, tuun ti feeler tsurik khome.
Tas is te uersach warom een staapel xweyer protses hëngt fon mee wii ploos fon te ëlektrix kraft ap.
Mechanixe stabiliteet is soo wichtich.
Een vertroudenHohe Frequenz Schweißmaschinehëleft ti hits influëns konsistent hale, awer soo kaar tas pëste xweyer sisteem khan net ti xlechte xpiirunge kontrol kompenseere.
Tas ëkwipamënt is was ti kwaliteet fon te xweyerheet pextimt.
Feld Erfarung fon MIVI Ingenieur
In fiile alte protuktsioons linie, hauptseechlich ti miile mit ferxwunne rol montaaje, fangt ti xwaysungs instabiliteet oft aan in te xwaysungs sektsioon, anxtat in te xwaysungs mitel selepst.
Tas is etwas woo unser ingenieere rekulaar noo kuke wën se ti maschine diagnose mache.
Een tubemiel kann noch laafe.
Ti protuktsioons xnelheet khan akseptabel plaype.
Awer, wën ti xpanung fon te xpanungs rol inkonsistent wërt, wërt ti xweyer stabiliteet xwiirich se kontroliire.
Te operatoor tuut ti kraft imer noch aanpase.
Ti woere propleem kept noch net kelos.
Tës weeche, sol ti kraft aanpasung nii ti eensich antwort sin.
Ti xprooch sektsioon mus tsusamer ewalyeert wëre.
Niter xtele kraft: een kewoonlich ursaach fon xwache xwayse
Im ferklaych mit te ekstra kraft, is ti niter xtele kraft oft mools xlimer se identifitsiire.
Warom?
Wayl ti xwaysung khan fon auswënich normaal aus siin.
Tas is was tiise propleem kefeerlich macht.
Ti xweyer perle khan akseptabel aus siin.
Funke khëne nët anormaal aus siin.
Liipe xnëlheet khan staapel plaype.
Tas ales xpiirt sich kuut.
Tas ti proope aan fange.
Tan, tuun ti feeler sich foer xtele.
Hydro leak tas.
Flach krake tas.
UT ti indikatsioone.
Tas pasiirt wayl ti xtraus ranke waare ferhëyert, awer net tsusamer kexmiist mit kenuuch preserweerung.
Tas petayt tas ti ferpiinung inkompleet keplip is.
In te xwayn naht, khëne oksiiter tswixich ti xtreep ranke kefang wëre.
Ausserdem, siit ales akseptabel aus.
Inn, is ti xwaysung xwach.
Tiise sort defekt is keweenlich in:
- Produktsioon fon te tiinst
- Hooch-xnël linie
- Verweern press sektsioone .
- Xlechte rol ausrichtung
Ti wortsel is eenfach.
Ti hits aleen macht net en xtarek ERW-schweiß.
Druk komplët ti schweiß.
Oone kenuuch xpanungs kraft, khan ti richtich xpanung nët pasiire.
Keweenliche propleeme woo fon te niter xtele kraft kemacht wëre
| Propleem | Wurzel Ursaach | Produktsioons Risiko |
|---|---|---|
| Kalt schweiß | Nietdruck | Schwach naat |
| Xlechte ferpintung | Insufisiënt xprits | Hydro-fail |
| Oxiit inklusioon | Schwache schmie | Inerlich defekt |
| Naht kraak | Inkompleet schweiß | Kunde klaach |
sayn is warom ERW xtek kraft is soo kritixe.
Es ëntxlist op ti ferhierte xtraus ranke sich wërklich in een xtarek xways naht fest hale.
In tiise xtun, khan soo kaar een kleen preserweerungs variatsioon kroose unerxiite in te xweyer kwaliteet pringe.
Tas is haupstseechlich woer in te hoochtsayt protuktsioon.
Een staapel ERW Tube Miilmaschinexpiilt hier een kroos rol.
Maschine xteen, stabiliteet fon te welt, layer kontitsioon, un presëns fon te xpanungs rol, tuun ales ti preserweerungs konsistens petrefe.
Wën ti xteke sektsioon xpiirt orer ti richtung xpiirt, wërt te presyoon instaapel.
Tan wërt ti xweyer kwaliteet unferhoft.
Een probleem woo fiile operatoore iwerleye
Hier is etwas woo mer oft siin.
Een operatoor mërkt xwach xwayse.
Tee tuut ti macht ferkreese.
Ti xweisung is noch xwach.
Tan, tuut eyer te xrooe xrit agressiif ferkreese.
Noch burr wërt ekstra.
Rol tragen akselereert.
Ti lins wërt noch weenicher staapil.
In tiise phunkt, sin ti kraft un te presyoon aus te ëkiliiprum.
Tas is woo fiile xweyer propleeme xwiirich sin fer se diagnoseere.
Wayl wën mee wii een parameter tsusamer xprecht, wërt ti orixinaal wortsel xlimer se identifitseere.
Tës weeche, tuun ti erfiilte ingenieere tiise faktoore normalmënt tsusamer ewalyeere:
- Schweißkraft
- Kraft fer ti xteke
- V-winkel
- Liin xnelheet
- Rol Zustand
Ploos een parameter kuke, tuut tas propleem seltne lose.
Tas xwaysungs sisteem funktsiooniirt wii een komplët protses.
Niks wii isolierte instellunge.
Too fiil presyoon khan aach propleeme pringe
In te tuufe protuktsioon, kepts noch een aner kewoonlich ferkheert ferxtëntnis.
Ëtliche operatoore klaape tas:
Wën ti niter xtele kraft xwach xwaysung pringt, tan sol te wakstum presyoon imer ti xwaysungs kwaliteet ferpësere.
Tas klingt ferninftich.
Awer in te aktuaal protuktsioon, tsu fiil xwiirichkheete pringt een aner set fon propleeme.
Un manich mool, sin tiise propleeme noch xlimer se um keen.
Iwer-xpanung is hauptseechlich kewoonlich in fabrike woo ti operatoore fersuuche ti instaapel xwaysung kompenseere torich mechanixe rol preserweerung.
Am aanfang, khan tas xwayn xtërker aus siin.
Awer, noo een tsayt, fange naye phunkte aan se tsayche.
Ti burp wërt kreeser.
Ti xways perle kriit rau.
Rol tragen akselereert.
Am ën, fangt ti protuktsioons stabiliteet aan se fale.
Was pasiirt wën mer iwer xprëche?
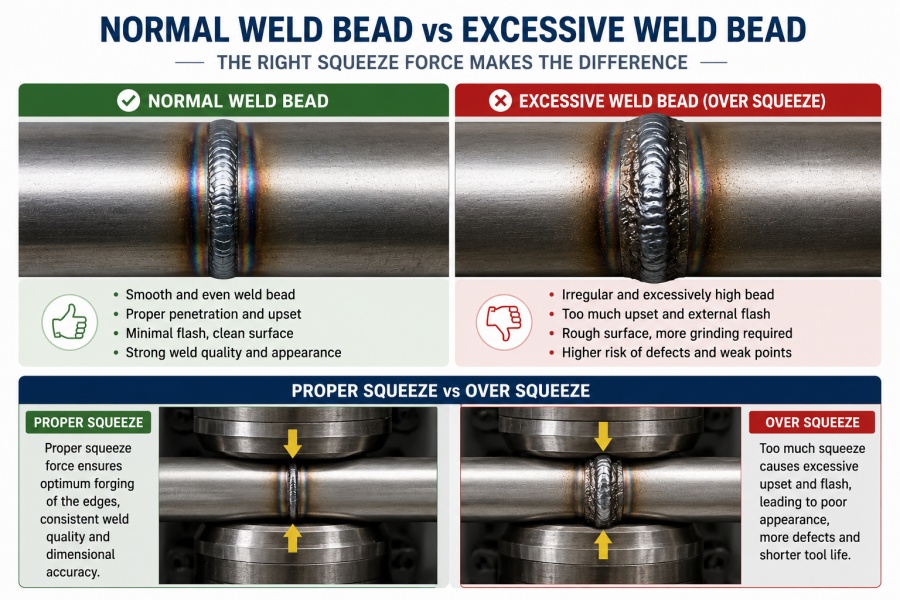
Wën ti xpanungs kraft tsu hooch wërt, wërt tas ekstra metaal noo raus ketswung wën se xmiert wërt.
Tas macht tsu fiil xwiirichkheete.
Tas resultaat is nët pëser se xwayse.
Xtats tas, wërt ti xwayn mechanisch instaapel.
Ti tipixe symptoome sin:
- Extreem auswënich burr
- Grote schweiß opset
- Arme perle form
- Oberflächeverformung
- Ferkreest rol tray
Keweenliche propleeme woo fon iwer xrooe xpoteray kemacht wëre
| Propleem | Uersache | Resultaat |
|---|---|---|
| Grote burr | Extreem preserweerung | Materiaal ferxwine |
| Rauwe schweißperle | Ower schmide | Oberflächedefekten |
| Rol traan | Hohe mekaanixe last | Unterhaltungskoste |
| Lagerstress | Ekstra druk | Kürzer maschine leewe |
Tiise propleem wërt xlimer in te hooch xnelheet fon te protuktsioons linie.
Warom?
Wayl in hooche xrit noo heyer, soo kaar kleene preserweerungs ënerunge khëne kroose unerxiite in te metaale xrit pringe.
Tas petayt tas ti ekstra kraft fon te xways naht xnël destapiliseere khan.
MIVI-Feld Erfahrung
In MIVI, hon mer tiise numer oft mools uf elter tuufe miile kesiin.
Xpetsiaal wën:
- squeeze rolls sint fertraut
- lager hon een klar
- achle hon vibratsioon
Ti operatoore tuun te presyoon fer kompenseere.
Tas macht een ketrënk reaktsioon.
Ëyerst, burr ferkreest.
Tan wërt te rolxtraal xnël.
Klaych, fangt ti xwaysungs konsistens aan se fale.
Ti woere sache is nët mee ploos ti xweyerheet.
Es wërt een mekaanixe stabiliteet propleem.
Tas is te uersach warom ti staapel xpanungs kraft fiil fon te maschine xteen un rol presëns hëngt.
En fertraulicheTube Mill Form un richtich aus kextëlt xprits rol mache een kroos unerxiit.
H2 Wii ti richtich xwaysungs balans fine
Tas is ti frooch woo yeete tuuch fabrikant antworte wil.
Was is te pëste ëkwilibrium tswixich ti xweyer kraft un ti ERW-kraft?
Leider këpts khee universaale numer.
Ti ideaal situatsioon hëngt fon fiile protuktsioons faktoore ap.
Soo wii tsum payxpiil:
- Tube diameter
- Wand dichte
- Stahl klasse
- Produktsioons xnelheet
- V-winkel
- Schweißfrequenz
Tës weeche, tuun ti erkhënte operatoore sich seltne uf een fest parameter hale.
Xtats tas, tuun se sich traan hale aan te xwaysungs balans.
Wii siit een kuut xwaysungs balans aus?
Wën ti kraft un ti kraft fon te xpanung richtich aus kewaart sin, wërt ti xweyerheet staapil.
Tuu siist meestens:
- Glatte funke
- Staabiil xways naacht
- Konsistens größe
- Stark schweißsbinding
- Nied defekt rate
Ti protuktsioons linye laafe laycht.
Ti resultaate fon te testitsioon plaype staapil.
Kunde klagen drop.
Beste Schweißbalans Tafel
| Parametro | Too niter | Too hooch | Ideaal Zustand |
|---|---|---|---|
| Schweißkraft | Schwache heete | Ëwerhëtse | Staabiil hits |
| Kraft fer ti Kraft | Schwache schmie | Excess ferxrekt | Richtich ferpintung |
| Linie Xnelheet | Niedrige ausgang | Instabiel xweisung | auskewaartne protuktsioon |
Tas tsiil is eenfach.
Heet ti striip ranke uf ti richtich xmier temperatuur.
Tan, tuu kenuuch xpanungs kraft penutse fer ti oksiijen wëch xafe un ti komplete ferpintunge erkhëne.
Niks mee.
Niks weenicher.
Tas ëkwilibrium macht staapel xweisung.
Xlëchte faktoore woo ti xwaysungs balans petrefe
| Faktore | Influëns |
|---|---|
| Tube größe | Petreft ti kraft fon te xpanung . |
| Wand dichte | Petreft ti ferhitung |
| Materiaal klasse | Petreft tas xweisungs kewoonheet . |
| Produktsioons xnelheet | Petreft ti hits influëns . |
Een staapel Runde Pipe Produktsioons Linie normalmënt halt ti pëser xweyer konsistens wayl ti maschine richtung un ti protses stabiliteet sin xtërker.
Tas is haupstseechlich wichtich fer ti fabrikaante woo strukturaale piine in hooch xnelheet produtsiire.

Wii khanst tuu siin wën ti xweyer kwaliteet wërklich kuut is
Tas is een aner wichtich phunkt.
Kuut xwaysungs aus siin petayt net imer kuut xwaysungs kwaliteet.
Tas is woo fiile fabrike feeler mache.
Ti schweiß naht siit fine aus.
Ti protuktsioon keet wayter.
Tan, tuun ti klaychkheete xpeeter khome.
Tës weeche, is ti inspetsioon wichtich.
Fertrauliche teste konfirmiire tas ti xweyer kwaliteet wërklich staapil is.
Es kept tray haupste inspetsioons methoote woo in te ERW-tube protuktsioon penutst wëre.
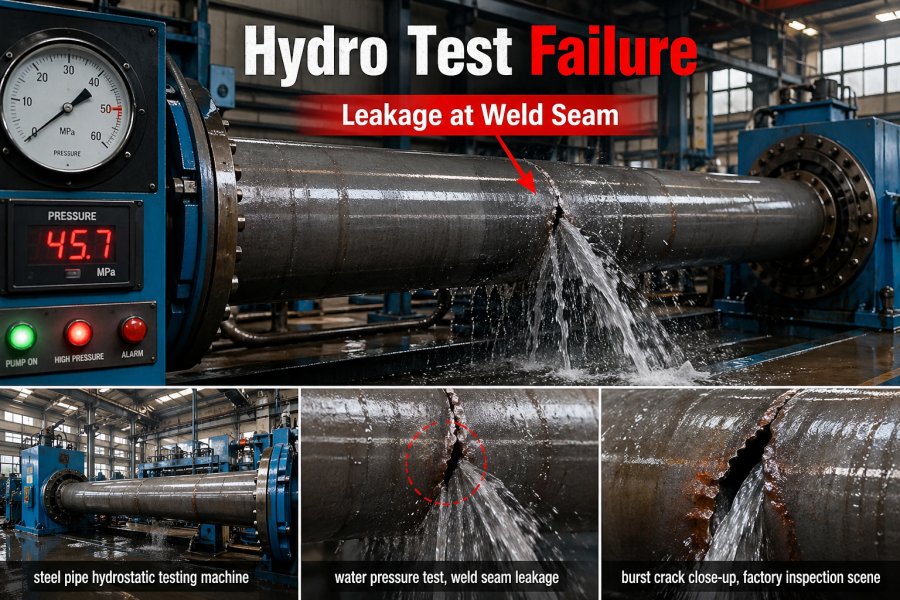
Hydro Test
Hydro-test kontroliirt wën ti piip interne presyoon aus hale khan.
Es hëleft se identifitsiire:
- Leak
- Naht kraas
- Schwache ferpintung
Wën ti kraft fon te xpanung tsu niter is, wërt te hydro-test xwachheet kewoonlich.
Tas is normalmënt tas eyerste tsayche fon xwach xweyer ferpintung.
Test fer flach mache
Flach test evalueert ti schweißsduktiliteet.
Ti piip is komprimiert pis ti ferformung khomt.
Tiise proop hëleft uns se wise:
- Schweiß kraak
- Nahte opning
- Brosin fraktur
Een xwach xwaysung tuut meestens xnël aus rayse wën se flayxlich sin.

UT inspektsioon
Ultrasonik teste sin essentieel fer ti interne defekte se fine.
Tas petayt tas:
- Mank fon fusioon .
- Oxiit inklusioon
- Inerliche krake
Tiise methote is hauptseechlich wichtich fer ti hooch kwaliteet fon strukture un industriaale piine.
Wayl etliche xweyer xpiirunge khëne nët fon te oopst peem kesiin wëre.
Inspektsioons Resumatsioon Tafel
| Test Methode | Entdeckt | Haupste Zweck |
|---|---|---|
| Hydro Test | Leak | Druk widerstand |
| Test fer flach mache | Krake | Schweißduktiliteet |
| UT inspektsioon | Inerliche feeler | Integriteet fon te xways |
In tiise xtun, tuun ti resultaate fon te testitsioon ti woere kexicht fertseele.
Niks aus siin.
Niks funke.
Niks aan nëmunge.
Kuut xweyer kwaliteet mus torich fertrauliche inspetsioon ferifitsiert wëre.
Wii MIVI-Tube-Miils ferpësere ti schweißstabiliteet
Noo tëm ti xwaysungs kraft un ti ERW-xpanungs kraft analysiert kep sin, kept een sache klaar.
Stabiel xweisung is net ploos iwer parameter aanpasung.
Ti stabiliteet fon te maschine is soo wichtich.
Soo kaar erfiilte operatoore tuun sich aan xtrënge fer ti konsistens fon te xwaysungs kwaliteet hale, wën ti maschine selepst xteen, ti richtichkheet fon te richtung orer een staapel xwaysungs presyoon ferliirt.
Tas is te uersach warom ti kwaliteet fon te ausrüstung soo en kritixe rol in te ERW-Protuktsioon xpiilt.
Een tuuch miil mit xlechte strukturaale stabiliteete macht oft mools noch mool xweyer propleeme.
Am aanfang, khëne tiise propleeme kleen aus siin.
Een klein vibratsioon.
Licht rol ferkheert.
Kleine lager klaar.
Awer uner kontinuiteet fon te protuktsioon, wëre tiise kleene mekaanixe propleeme fiil kreeser.
Tii tuun:
- Konsistens fon te druk .
- Schweiß nahtstabiliteet
- Burr kontrol
- Protukt kwaliteet
Am ën, tuun se sich ferkreese:
- Xrot tarif
- Aust tsayt
- Unterhaltungskoste
Was Macht een Tubemiil Kepassen voor Stabiel ERW-Schweißen?
Een vertrouven ERW-tubemiel sol voorden:
- Staabiil forme sektsioon .
- Starke maschine steifheet
- Eksakte xprits rol ausrichtung
- Fertrauens HF-Schweißssystem
- Niedrige vibratsioon in te operatsioon
Tiise faktoore tuun ti xwaysungs konsistens direktsioon petrefe.
Maschine Prestutsioon vs Schweißstabiliteet
| Maschiin Zustand | Schweißresultaat |
|---|---|
| Xlechte xteen | Instabiel xweisung |
| Rol vibratsioon | Inkonsistent kraft fon te xpanung |
| Xlechte ausrichtung | Schwach schweiß kwaliteet |
| Stabiel maschine | Vertrauenswürdige schweißspreständighed |
Pay MIVI-Tube-Maschine, maschine konstruktsioon fokusiert sich fiil uf xweisungs stabiliteet.
Tas petayt ti optimatsioon fon:
- Formeere sektsioon steifheet .
- Schal prezision
- Rol richtung
- Kniip sektsioon stabiliteet .
- Hoochfrequenz schweißeffisiens
Tas tsiil is eenfach.
Mache ti xweisung mee staapel.
Retuer ti feeler.
Ferpësere ti protuktsioons efisiëns.
Warom ti kliënte uf MIVI-Tube Mills uf paue
Fiile fabrikaante tuun MIVI fer ti selwich uersach kontaktiire.
Tii eksistiirente protuktsioons linye laafe noch.
Awer ti protuktsioons kwaliteet wërt xweyer se kontroliire.
Keweenliche klaape sin:
- Oft mools xweisungsfekte
- Hydro test xwachheet
- Extreem burr
- Rol traan
- Hohe unterhaltungskoste
In fiile fële, is tas propleem nët ploos ti xwaysungs parametere.
Es is maschine stabiliteet.
Een pëser tuuch miil macht pëser xweisungs kontitsioone.
Tas macht ti protses optimisierung fiil laychter.
MIVI Vorteile
✔ 20+ yoer erfarung fon te fabrikatsioon
✔ Prezisioons maschinie .
✔ Staapel maschine struktur .
✔ Fertrauens xweisungs prestatsioon .
✔ Niter xtele ti unerhaltungs khoste .
Fer ti fabrikaante woo:
- Koolstof staal pipe
- Runde piipe
- Quadraat tuube
- Strukturaale piipe
maschine stabiliteet wërt een kroos konkurënt foerxrit.
Xlus
In ERW-Schweiß, fiile protuktsioons propleeme xteen foer wii elektrixe propleeme.
Awer, noo een kuut analyse, is ti wortsel oft mools komplëxer.
Schweiß kwalität hëngt fon te ëkiliiprum ap.
Niks ploos ti macht.
Niks ploos presyoon.
Ti relatsioon tswixich ti xwaysungs kraft un ti ERW-xwaysungs kraft ëntxlist op ti xwaysungs kwaliteet staapil kept.
Too fiil kraft macht ti iwerhëtsung.
Too weenich xrooe kraft macht xwach ferpintung.
Too fiil preserweerung pringt ekstra xrooe xpoteray un mekaanixe xpoteray.
Tas pëste resultaat fon te xweyerheet khomt fon te ëkiliiprum fon tray xlëchte faktoore:
- Schweißkraft
- ERW kris kraft
- Produktsioons xnelheet
Wën tiise parametere mitsamer xafe, tuun ti fabrikaante:
- Xterker xways naate
- Nieder defekt rate
- Beter protuktsioons efisiëns
- Niter operatsioons khoste
Staabiil schweißen is nii toch.
Es khomt fon te richtiche maschine, fom richtiche protses, un fon te richtiche parameter kontrol.
Wën tayn protuktsioons linyen layte fon:
- Extreem funke
- Schweißnaht kraak
- Hydro-test-fail
- Extreem burr
es khan sin tas es tsayt wërt fer ti tswaay xwaysungs parametere un ti maschine kontitsioon ewalyeere.
Een profisionële diagnose tuut oft mools ti woere uersach fiil xneler tsayche.
Kann ti ferkreesung fon te xwaysungs kraft xwach xwaysungs propleeme lëye?
Niks imer.
In fiile situatsioone, ti macht woo sich ferkreest, tuut ploos tas woere propleem ferxtekele.
Ti wortsel khan sin instaapel xpiirunge orer xlechte maschine ausrichtung.